Planifique cada SKU según la información aprobada, las familias de procesos compatibles y los recursos y materiales disponibles; después reagrupe el trabajo terminado según los requisitos completos de entrega a obra. Una lista ordenada por código de luminaria o cantidad pedida no revela si una pequeña pieza que falta impedirá instalar una habitación.
Para el responsable de compras de FF&E, la pregunta útil no es solo cuántas piezas ha fabricado la fábrica. Importa qué trabajo aprobado puede ejecutarse a continuación, qué bloquea el resto y si el próximo envío contiene el alcance completo que la obra puede utilizar. El método siguiente convierte esas preguntas en un mapa de producción para revisar con el proveedor.
Planifique el paquete por dependencias, no por número de SKU
Un lote de proceso y un grupo de entrega a obra resuelven problemas diferentes: el primero comparte trabajo de fabricación; el segundo hace utilizable el alcance de instalación definido. Una habitación puede necesitar luminarias de varias familias de procesos, por lo que terminar una familia grande no completa necesariamente esa habitación.
Mantenga ambas perspectivas. El planificador de fábrica necesita datos de materiales, utillaje, rutas y recursos; el comprador necesita cantidades, decisiones de aprobación y una secuencia de entrega ligada a la preparación de la obra. Relaciónelos mediante identidades controladas de luminaria, sin obligar a fabricar por orden de habitaciones ni pedir a la obra que acepte lo más fácil de producir.
Las fábricas pueden utilizar sistemas de planificación distintos. Acuerden las operaciones reales, las responsabilidades de aprobación, los compromisos comerciales y los permisos de expedición del proyecto antes de tratar el plan del proveedor como una instrucción para proceder.
Convierta el cuadro de luminarias en datos de producción controlados
Mantenga vinculados en el registro de entrada a producción la identidad de la luminaria, revisión, cantidad, material y acabado, configuración eléctrica, estado de aprobación y necesidad de obra. Defina un SKU como la configuración pedida y controlada por separado, no solo como un nombre de producto de aspecto similar.
Contraste el cuadro del comprador con los planos y el pedido antes de sumar cantidades. Las versiones izquierda y derecha, las longitudes de suspensión o las configuraciones eléctricas diferentes pueden necesitar identidades separadas aunque compartan fotografía. Distinga cantidades de instalación, repuestos aprobados y unidades de muestra para no comprar dos veces la misma previsión adicional.
Los recursos de Kinglong sobre proyectos de iluminación ofrecen lecturas relacionadas con diseño y compras. Utilícelos para preparar preguntas, manteniendo como datos de producción los planos, aprobaciones y cantidades reales del proyecto.
Identifique la decisión pendiente y a su responsable. «Pendiente de aprobación» resulta demasiado vago si el cuerpo metálico puede fabricarse pero el acabado aún no está decidido. El registro debe señalar la operación bloqueada y el documento o muestra necesario para desbloquearla. Una compra de material acordada no autoriza automáticamente un acabado irreversible ni el montaje final.
Separe la llegada requerida a obra de la fecha de disponibilidad en fábrica. Pida a los equipos de logística y obra las dependencias pertinentes de transporte, recepción, almacenamiento e instalación; no obtenga una fecha límite de fabricación ignorándolas silenciosamente. Cuando esos datos sean desconocidos, mantenga la previsión condicionada e indique de quién falta confirmación.
Agrupe trabajo compatible sin fusionar identidades de producto
Una familia de procesos es un grupo de artículos que pueden compartir una operación de fabricación realmente compatible. No equivale automáticamente a una colección de productos, a un nombre de color común o a una categoría de habitación.
Agrupe el trabajo solo cuando materiales, utillaje, ruta de proceso y acabado aprobado sean realmente compatibles; conserve la trazabilidad de cada SKU y revisión. Puede ser posible compartir una preparación de metal aunque después los mismos artículos necesiten vidrio, cableado o embalaje diferentes.
Pida al planificador que identifique qué se comparte de verdad: materia prima, preparación de corte, herramienta de conformado, proceso de acabado o útil de montaje. Los colores de superficie similares no demuestran sustratos idénticos ni condiciones de tratamiento compatibles. Mantenga visibles las referencias a planos y las asignaciones de componentes cuando una operación común abastezca varias configuraciones finales.
La definición de tiempo de ciclo efectivo de máquina del Lean Enterprise Institute incluye el ciclo de máquina, la carga y descarga y el tiempo de cambio de preparación repartido entre las piezas producidas entre cambios. Esto explica por qué la cantidad sola no basta para comparar cargas de trabajo; no prescribe un tamaño de lote óptimo para iluminación.
Pida al proveedor que explique dónde agrupar reduce una preparación repetida y dónde genera espera, almacenamiento o riesgo de mezcla. Una gran operación compartida puede tener sentido, pero aun así puede ser necesario dividir el montaje posterior por prioridades de obra. Registre la división propuesta en vez de suponer que lote de compra, lote de producción y lote de expedición son idénticos.
Un mapa de producción con múltiples SKU que puede utilizar
Un mapa de producción con múltiples SKU útil conecta cada artículo controlado con su familia de procesos, alcance autorizado, restricción, responsable y grupo de entrega completo. Copie estos campos en el registro del proyecto; sepárelos en columnas individuales cuando facilite las actualizaciones.
| Campo de planificación | Información necesaria para una fila útil |
|---|---|
| Artículo controlado y cantidad | SKU, revisión del plano, configuración, cantidad de instalación y repuestos identificados por separado. |
| Disponibilidad de materiales y componentes | Materiales y componentes necesarios, cantidades asignadas, disponibilidad confirmada y suministro faltante. |
| Familia de procesos y ruta | Operación común compatible, utillaje o preparación y, después, operaciones específicas del artículo pendientes. |
| Aprobación y alcance autorizado | Referencia aprobada, decisión pendiente y operación exacta que puede continuar. |
| Restricción y trabajo programado | Recurso necesario, carga existente, duración de operaciones, turno o franja propuestos y fechas condicionadas. |
| Responsabilidad y siguiente acción | Planificador de fábrica identificado, responsable de decisión del comprador, acción pendiente y próximo punto de actualización. |
| Grupo de inspección y embalaje | Comprobaciones aplicables, grupo de correspondencia o montaje, contenido embalado e identidad trazable del bulto. |
| Grupo de obra y necesidad de entrega | Zona de destino, contenido completo necesario, necesidad ligada a la preparación de obra, dependencias de expedición y artículos faltantes. |
Kinglong describe la coordinación logística para entregas por fases de proyecto en su página de capacidades de iluminación hotelera. Es un punto de partida pertinente para conversar sobre las fases requeridas, no una prueba de capacidad concreta con SKU mixtos ni una fecha de entrega garantizada.
Lea la fila completa antes de aceptar su fecha. Si falta una aprobación, la fila debe mostrar la operación afectada en lugar de una fecha final presentada como segura. Revise también el campo del grupo de obra de arriba abajo: debe aparecer cada artículo necesario para el alcance de instalación definido, incluidas las cantidades pequeñas que parecen insignificantes en el total del paquete.
Contraste el plan con los límites reales de recursos y materiales
Con capacidad finita y materiales limitados, la programación de operaciones de Microsoft Dynamics 365 exige que capacidad y materiales estén disponibles al mismo tiempo y en las cantidades requeridas antes de iniciar la producción. Eso describe esa configuración de programación; no demuestra qué programa utiliza un proveedor de iluminación.
Para el paquete real, pida el recurso que sustenta cada franja propuesta y la carga ya comprometida en él. Incluya en la ruta la preparación, la subcontratación cuando corresponda, los traslados y las comprobaciones requeridas. Una capacidad nominal de montaje no resuelve un retraso en un recurso de acabado compartido ni un componente que falta.
Google OR-Tools describe un modelo de programación de taller con restricciones de precedencia entre tareas y sin solapamiento de tareas en una misma máquina. Hace visibles las dependencias, pero su modelo simplificado de máquinas no representa por completo todos los procesos por lotes o talleres.
Por tanto, el proveedor necesita hipótesis reales de rutas y recursos, no solo una captura de pantalla. Pregunte qué operaciones pueden solaparse, qué debe terminar primero y cómo recibe piezas utilizables la siguiente etapa. Si una franja o fecha de suministro sigue siendo provisional, muestre la condición y el grupo de obra afectado. No convierta una duración desconocida en una operación de duración cero para hacer encajar el plan.
Proteja artículos pequeños críticos y grupos completos de habitaciones
Priorice el trabajo aprobado y ejecutable por su efecto sobre el siguiente grupo de instalación completo, no solo por cantidad o facilidad aparente. Compruebe las luminarias y componentes pendientes del grupo antes de decidir qué trabajo utilizará el próximo recurso disponible.
El Lean Enterprise Institute define la producción por lotes y colas como el traslado de grandes lotes sin atender a la necesidad real, dejándolos esperar al siguiente proceso. El problema práctico aquí es un flujo sin completar: puede acumularse mucha actividad aguas arriba sin producir el próximo alcance de obra utilizable.
No reserve todas las operaciones fáciles a variantes de gran cantidad mientras una pieza pequeña a medida pierde su franja de utillaje o revisión de muestras. Del mismo modo, una etiqueta de urgencia de obra no hace ejecutable un artículo sin aprobar. Eleve la decisión pendiente y utilice la capacidad disponible para trabajo compatible aprobado que no comprometa la secuencia revisada.
Un portafolio de proyectos puede ayudar al comprador a mostrar las relaciones previstas entre habitaciones, pasillos y espacios públicos. Es contexto visual del alcance, no evidencia independiente de la carga actual de fábrica ni de un ritmo de terminación prometido.
Siga lo que importa para la próxima entrega de obra: cantidades requeridas completas, bloqueos restantes y preparación del grupo definido. Mantenga los recuentos de unidades como una perspectiva de progreso separada. Así evita que un total tranquilizador oculte una luminaria decorativa o un componente de montaje necesario para terminar la instalación.
Concilie lotes de fábrica con grupos de entrega a obra
Planifique la reagrupación antes de empezar a embalar. Los artículos fabricados juntos pueden ir a plantas distintas, mientras una planta puede necesitar artículos de familias de procesos diferentes. Vincule el SKU final y su revisión con el grupo de destino, el contenido del bulto y cualquier instrucción de montaje o herraje separado.
GS1 describe el SSCC como identificador de una unidad logística, que puede combinar artículos embalados juntos para almacenamiento o transporte. Esa distinción ayuda a explicar por qué la identidad de la unidad de envío y la del producto son diferentes; no se presupone que el proyecto adopte GS1.
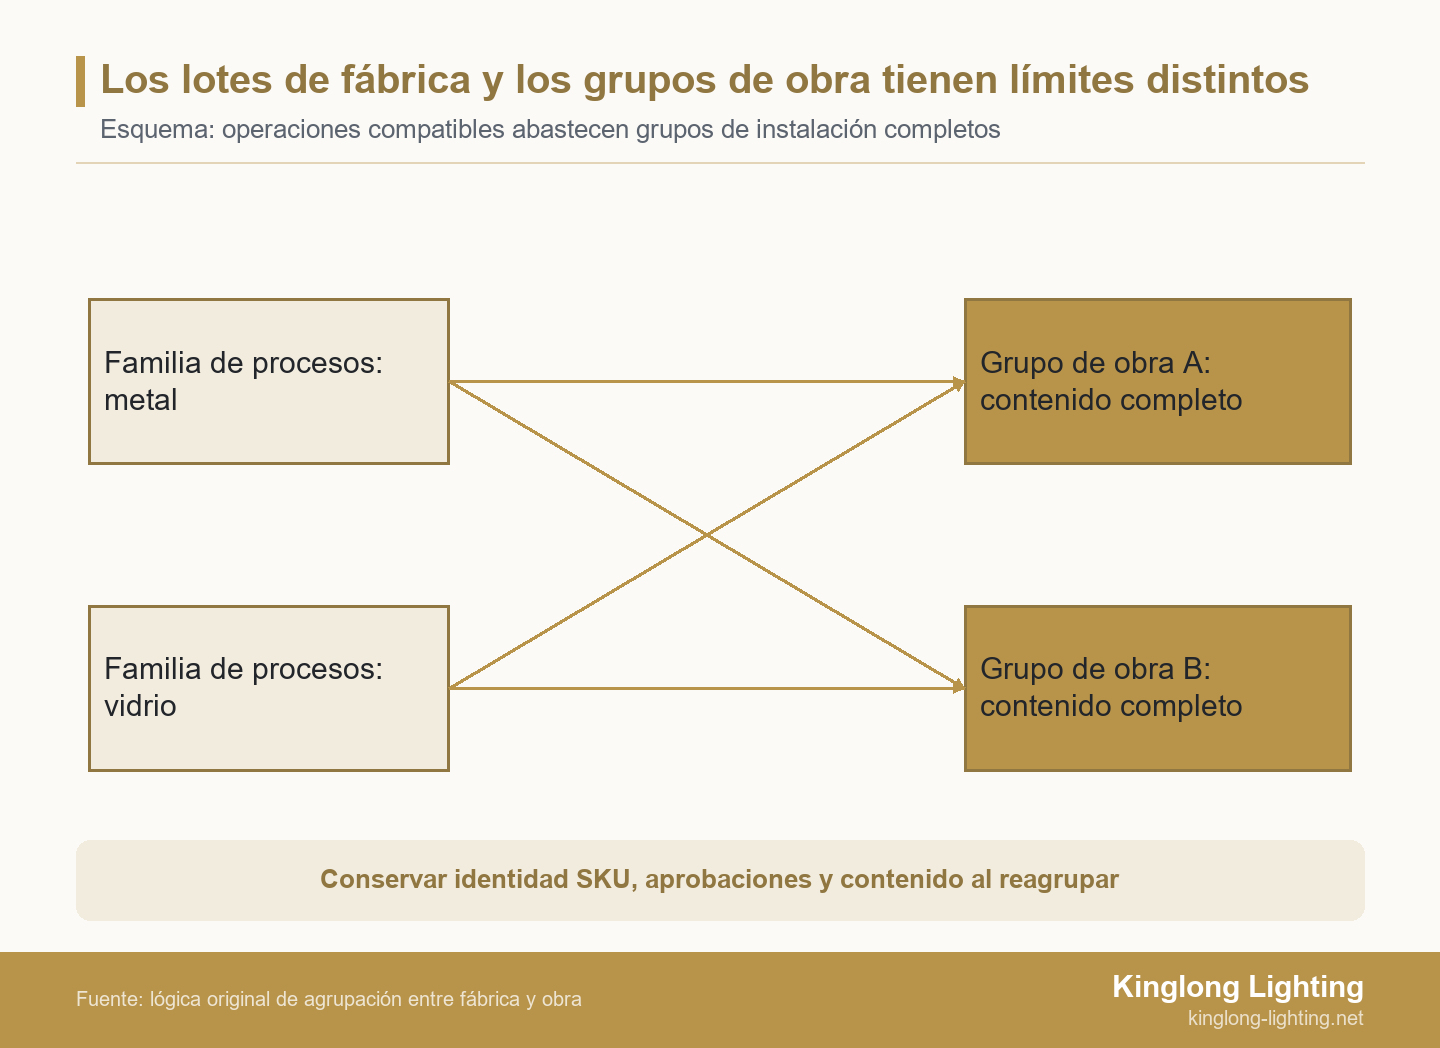
Utilice el sistema de identificación acordado para conciliar el contenido físico con la lista de embalaje. Verifique cantidades por SKU, grupos que deban corresponderse, destino y accesorios necesarios. Un número de caja trazable solo ayuda si el registro de contenido es correcto y el equipo receptor puede identificar lo que sigue pendiente.
Para envíos divididos, acuerden qué está completo, qué se aplaza y si la obra puede recibir y almacenar con seguridad ese alcance parcial. Conserve el embalaje protector y las instrucciones claras de manipulación. Distinga disponibilidad en fábrica, autorización de envío, expedición y recepción en obra; una familia de producción terminada no demuestra que haya ocurrido ninguno de los eventos posteriores.
Paquete ilustrativo: 80 SKU, cantidades y rutas diferentes
Este paquete hotelero ilustrativo tiene 80 SKU: 60 variantes de habitación a 10 unidades cada una, 16 variantes de zonas públicas a 3 cada una y 4 variantes de piezas protagonistas a 1 cada una, lo que da 600 + 48 + 4 = 652 luminarias. Son cantidades supuestas para explicar el método, no un caso de Kinglong ni un resultado de producción medido.
| Grupo de artículos ilustrativo | Tratamiento en la planificación | Qué sigue condicionando la entrega |
|---|---|---|
| Variantes de habitación | Agrupar metalistería compatible; conservar configuraciones separadas y dividir el montaje según el destino. | Todas las luminarias de habitación, accesorios y registros de embalaje requeridos, no el total de metalistería. |
| Variantes de zonas públicas | Reservar los recursos pertinentes de trabajo de vidrio y acabado con referencias confirmadas. | Apariencia aprobada, componentes disponibles y alcance completo de instalación de la zona pública. |
| Variantes de piezas protagonistas | Proteger las decisiones técnicas y de muestras propias del artículo, en lugar de situarlas detrás de cada lote grande. | Detalles de interfaz resueltos, recursos adecuados y condiciones reales de autorización para cada artículo. |
Suponga que el primer grupo de entrega de habitaciones necesita tanto una configuración de aplique como una de luminaria colgante. La metalistería de los apliques está lista, pero la aprobación del vidrio de la colgante sigue pendiente. Fabricar más metalistería de apliques puede aumentar el recuento de piezas terminadas sin completar ese grupo de entrega.
El planificador identifica la operación de vidrio bloqueada, obtiene la decisión del comprador y reserva el trabajo compatible restante en recursos confirmados. Tras llegar los componentes afectados y superar las comprobaciones acordadas, el equipo concilia el contenido completo de luminarias y accesorios del grupo antes de proponer su expedición. Hasta entonces, el grupo permanece incompleto; no se presuponen días recuperados.
Si la configuración original no puede satisfacer la necesidad de obra, utilice la guía de ingeniería de valor en iluminación decorativa para revisar por separado qué puede cambiar y qué debe protegerse. Un problema de planificación no autoriza a sustituir un acabado sin aprobar ni a eliminar silenciosamente una luminaria.
Eleve los cambios con sus consecuencias posteriores
Cuando cambie una aprobación, un material o la secuencia de obra, trace los artículos afectados por sus operaciones pendientes y grupos de entrega antes de aceptar una fecha sustitutiva. Registre en el mapa la nueva hipótesis, el responsable de decisión y las últimas pruebas confirmadas.
Mantenga visible el compromiso anterior para poder explicar el cambio. Identifique materiales ya comprometidos, trabajo en curso, necesidades de recursos revisadas y efectos sobre embalaje o transporte. Pida opciones viables como reordenar trabajo independiente, una alternativa expresamente aprobada o un alcance escalonado acordado, con sus implicaciones comerciales y de instalación.
La actualización debe mostrar qué cambia en el próximo grupo de entrega utilizable, no limitarse a mover todas las barras de un gráfico. Confirme si la acción propuesta elimina realmente el bloqueo y si crea otra carencia en algún punto. Concilie el programa revisado con comprador, fábrica y responsable pertinente de obra o logística antes de tratarlo como nuevo compromiso.
Solicite una revisión de planificación hotelera con alcance definido
Aporte el cuadro controlado de luminarias, cantidades, planos y aprobaciones, fases de obra y requisitos de embalaje a una conversación específica sobre viabilidad y datos de planificación pendientes. Destaque grupos de entrega incompletos y operaciones bloqueadas, en lugar de enviar únicamente una cantidad total de luminarias.
Con esos datos, puede solicitar una conversación sobre planificación de iluminación hotelera con Kinglong. Pida al equipo que evalúe el alcance hotelero pertinente y acuerde los datos que aún necesita para una propuesta específica. El resultado debe ser un alcance de revisión acordado y una lista de información pendiente, no una reserva de capacidad supuesta ni una fecha de expedición garantizada.
Preguntas frecuentes
¿Compartir una familia de procesos implica un único pedido mínimo para todo el paquete?
No; los mínimos comerciales y la agrupación de procesos son cuestiones distintas. Compartir una operación no demuestra que todas las variantes compartan cantidades de compra de materia prima, costes de utillaje, mínimos de componentes o compromisos de embalaje. Pida al proveedor que identifique qué mínimo se aplica a qué artículo o proceso y si realmente pueden combinarse las cantidades. Conserve cualquier excepción acordada para el paquete en el registro comercial; no la deduzca del mapa de producción.
¿Pueden comprarse materiales antes de aprobar todas las muestras?
Solo para un alcance expresamente acordado, con los riesgos pendientes y la autoridad identificados. Comprador y proveedor deben establecer exactamente qué puede comprometerse, qué hipótesis de diseño siguen abiertas y quién asume las consecuencias si cambian. Distinga existencias reutilizables de compromisos personalizados o no recuperables. Una instrucción de compra limitada no es permiso general para fabricar, acabar o montar configuraciones sin resolver.
¿Cómo deben gestionarse cambios tardíos de cantidad?
Registre el cambio aprobado en los artículos afectados y concilie compromisos, capacidad y grupos de entrega. Compruebe necesidades adicionales o excedentes en cada operación restante, incluidos repuestos y embalajes especificados por separado. Conserve la cantidad anterior para que sea trazable el motivo de un cambio de oferta o programa. Reconfirme contenido y fechas del grupo de obra afectado en vez de distribuir un total nuevo sin actualizar las filas subyacentes.
¿Es esencial un sistema de planificación dedicado para este paquete?
No necesariamente; el plan necesita identidades fiables de artículos, dependencias registradas, responsables y actualizaciones, independientemente del programa. Una hoja de cálculo controlada puede apoyar la coordinación del comprador mientras la fábrica utiliza su propio sistema. Acuerden la versión autorizada, los permisos de acceso y las responsabilidades de actualización, y comprueben si un cambio puede trazarse hasta cada grupo de entrega afectado. Un programa sofisticado no compensa aprobaciones pendientes ni hipótesis de recursos sin confirmar.