Planifiez chaque référence à partir des données approuvées, des familles de procédés compatibles et des ressources et matériaux disponibles, puis regroupez les produits terminés selon les besoins complets de livraison du chantier. Une liste triée par code de luminaire ou quantité commandée ne montre pas si un petit élément manquant empêchera l’installation d’une chambre.
Pour le responsable des achats FF&E, la question utile n’est pas simplement le nombre de pièces fabriquées. Il faut savoir quels travaux approuvés peuvent démarrer ensuite, ce qui bloque les autres et si le prochain envoi contient le périmètre complet utilisable sur le chantier. La méthode ci-dessous transforme ces questions en une cartographie de production à examiner avec le fournisseur.
Planifier le lot par dépendances, pas par nombre de références
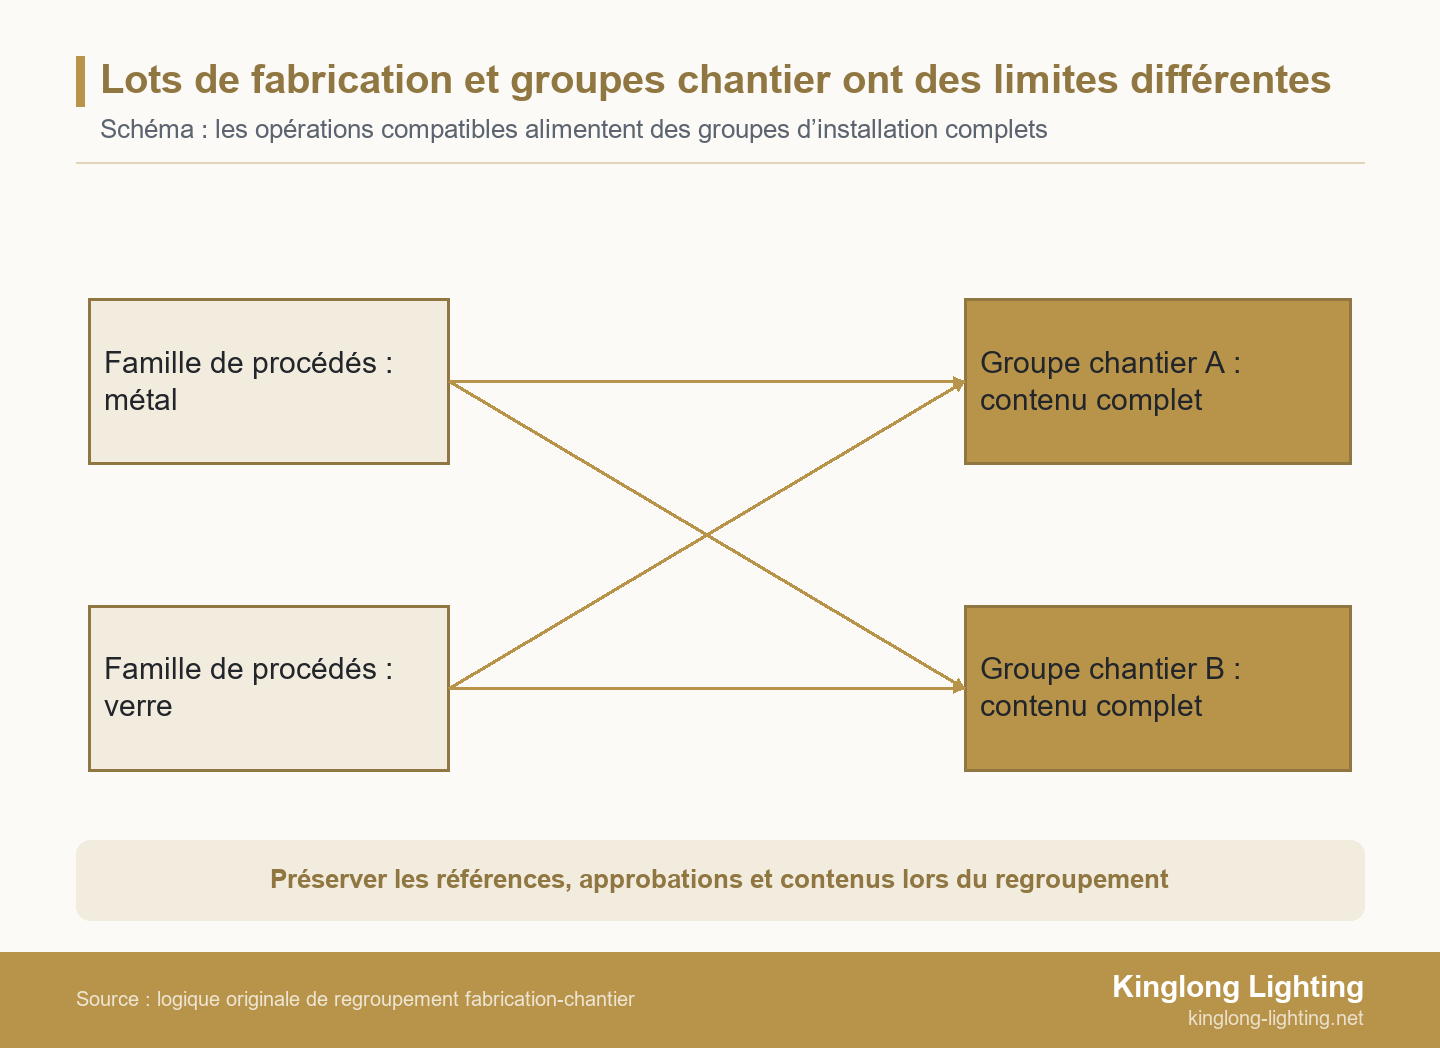
Un lot de fabrication et un groupe de livraison chantier répondent à des problèmes différents : le premier mutualise le travail de fabrication, le second rend utilisable le périmètre d’installation désigné. Une chambre d’hôtel peut nécessiter des luminaires de plusieurs familles de procédés ; terminer une grande famille ne termine donc pas nécessairement cette chambre.
Conservez les deux visions. Le planificateur de l’usine a besoin d’informations sur les matériaux, l’outillage, les gammes et les ressources ; l’acheteur a besoin de quantités, de décisions d’approbation et d’une séquence de livraison liée à la disponibilité du chantier. Reliez-les par des identités de luminaires maîtrisées, plutôt que d’imposer à l’usine l’ordre des chambres ou d’obliger le chantier à accepter les articles les plus faciles à fabriquer.
Les usines peuvent utiliser différents systèmes de planification. Convenez des opérations réelles, des responsabilités d’approbation, des engagements commerciaux et des autorisations d’expédition propres au projet avant de traiter le plan du fournisseur comme une instruction d’exécution.
Transformer la nomenclature d’éclairage en données de production maîtrisées
Reliez dans l’enregistrement d’entrée en production l’identité du luminaire, sa révision, sa quantité, son matériau et sa finition, sa configuration électrique, son statut d’approbation et son besoin chantier. Une référence doit désigner la configuration commandée et gérée séparément, pas seulement un nom de produit d’apparence similaire.
Comparez la nomenclature de l’acheteur aux dessins et à la commande avant de cumuler les quantités. Des versions gauche et droite, des longueurs de suspension ou des configurations électriques différentes peuvent nécessiter des identités distinctes malgré une photographie commune. Distinguez les quantités à installer, les pièces de rechange approuvées et les échantillons pour ne pas acheter deux fois la même provision.
Les ressources de Kinglong sur les projets d’éclairage proposent des lectures complémentaires sur la conception et les achats. Utilisez-les pour préparer les questions, tout en conservant comme données de production les dessins, approbations et quantitatifs réels du projet.
Nommez la décision non résolue et son responsable. « En attente d’approbation » est trop vague si le corps métallique peut être fabriqué mais que la finition reste indécise. L’enregistrement doit désigner l’opération bloquée et le document ou l’échantillon nécessaire pour la débloquer. Un achat de matière convenu n’autorise pas automatiquement une finition irréversible ou l’assemblage final.
Séparez l’arrivée requise sur chantier de la date de disponibilité en usine. Demandez aux équipes logistiques et chantier les dépendances pertinentes de transport, réception, stockage et installation ; ne fixez pas une échéance de fabrication en les ignorant discrètement. Si ces données sont inconnues, gardez une prévision conditionnelle et précisez de qui la confirmation est attendue.
Regrouper les travaux compatibles sans fusionner les identités produits
Une famille de procédés regroupe des articles pouvant partager une opération de fabrication réellement compatible. Elle ne correspond pas automatiquement à une collection de produits, à une même appellation de couleur ou à une catégorie de chambre.
Ne regroupez les travaux que si les matériaux, l’outillage, la gamme et la finition approuvée sont réellement compatibles ; préservez la traçabilité de chaque référence et de sa révision. Une préparation métallique commune peut être possible alors que les mêmes articles nécessitent ensuite des verres, câblages ou emballages différents.
Demandez au planificateur de préciser ce qui est réellement partagé : matière brute, réglage de découpe, outil de formage, procédé de finition ou gabarit d’assemblage. Des couleurs similaires ne démontrent ni des supports identiques ni des conditions de traitement compatibles. Gardez visibles les références des dessins et les affectations des composants lorsqu’une opération commune alimente plusieurs configurations finales.
La définition du temps de cycle machine effectif du Lean Enterprise Institute inclut le cycle machine, le chargement et le déchargement, ainsi que le temps de changement de série réparti sur les pièces entre deux changements. Cela explique pourquoi la quantité seule ne suffit pas à comparer les charges ; cette définition ne prescrit aucune taille optimale de lot pour les luminaires.
Demandez au fournisseur où la mutualisation réduit un réglage répété et où elle crée des risques d’attente, de stockage ou de mélange. Une grande opération commune peut être pertinente, mais il peut rester nécessaire de répartir l’assemblage ultérieur par priorité chantier. Consignez cette répartition au lieu de supposer que lot d’achat, lot de fabrication et lot d’expédition sont identiques.
Une cartographie de production multiréférence directement utilisable
Une cartographie de production multiréférence utile relie chaque article maîtrisé à sa famille de procédés, son périmètre autorisé, sa contrainte, son responsable et son groupe de livraison complet. Copiez ces champs dans le registre du projet ; séparez-les en colonnes individuelles si cela facilite les mises à jour.
| Champ de planification | Informations nécessaires pour une ligne exploitable |
|---|---|
| Article maîtrisé et quantité | Référence, indice du dessin, configuration, quantité à installer et pièces de rechange identifiées séparément. |
| Disponibilité des matériaux et composants | Matériaux et composants nécessaires, quantités affectées, disponibilité confirmée et approvisionnements manquants. |
| Famille de procédés et gamme | Opération commune compatible, outillage ou réglage, puis opérations spécifiques à chaque article restant à réaliser. |
| Approbation et périmètre autorisé | Référence approuvée, décision non résolue et opération précisément autorisée à avancer. |
| Contrainte et travail programmé | Ressource nécessaire, charge existante, durées des opérations, créneau proposé et dates conditionnelles éventuelles. |
| Responsabilité et action suivante | Planificateur d’usine nommé, responsable de décision de l’acheteur, action en attente et prochain point de mise à jour. |
| Groupe de contrôle et d’emballage | Contrôles applicables, groupe d’appariement ou d’assemblage, contenu emballé et identité traçable du colis. |
| Groupe chantier et besoin de livraison | Zone de destination, contenu complet nécessaire, besoin lié à la disponibilité du chantier, dépendances d’expédition et articles manquants. |
Kinglong décrit la coordination logistique pour les livraisons par phase de projet sur sa page consacrée aux capacités d’éclairage hôtelier. C’est un point de départ pertinent pour discuter des phases nécessaires, pas la preuve d’une capacité précise pour des références mélangées ni d’une date de livraison garantie.
Lisez toute la ligne avant d’accepter sa date. Si une approbation manque, elle doit montrer l’opération affectée plutôt qu’une date d’achèvement final présentée comme certaine. Parcourez aussi le champ du groupe chantier : chaque article nécessaire au périmètre d’installation désigné doit apparaître, y compris les faibles quantités qui semblent négligeables dans le total.
Éprouver le plan face aux limites réelles de ressources et de matériaux
Avec une capacité finie et des matières limitées, la planification des opérations de Microsoft Dynamics 365 exige que capacité et matériaux soient disponibles ensemble, dans les quantités requises, avant le démarrage de la production. Cela décrit cette configuration de planification et ne démontre pas quel logiciel utilise un fournisseur de luminaires.
Pour le lot réel, demandez quelle ressource correspond à chaque créneau proposé et quelle charge lui est déjà engagée. Intégrez à la gamme la préparation, les opérations sous-traitées le cas échéant, les transferts et les contrôles requis. Une capacité nominale d’assemblage ne résout ni un retard sur une ressource de finition partagée ni un composant manquant.
Google OR-Tools décrit un modèle d’ordonnancement en atelier avec des contraintes de précédence entre tâches et sans chevauchement de tâches sur une même machine. Il rend les dépendances visibles, mais son modèle machine simplifié ne représente pas intégralement tous les procédés par lots ou ateliers.
Le fournisseur a donc besoin d’hypothèses réelles de gammes et de ressources, pas d’une simple capture de logiciel. Demandez quelles opérations peuvent se chevaucher, lesquelles doivent finir d’abord et comment l’étape suivante reçoit des pièces utilisables. Si un créneau ou une date d’approvisionnement reste provisoire, indiquez la condition et le groupe chantier concerné. Ne transformez pas une durée inconnue en opération de durée nulle pour faire tenir le plan.
Protéger les petits articles critiques et les groupes complets de chambres
Priorisez les travaux approuvés et exécutables selon leur effet sur le prochain groupe d’installation complet, pas seulement selon la quantité ou la facilité apparente. Vérifiez les luminaires et composants manquants du groupe avant de choisir le travail qui utilisera la prochaine ressource disponible.
Le Lean Enterprise Institute définit la production par lots et files d’attente comme le transfert de grands lots sans tenir compte du besoin réel, les laissant attendre le procédé suivant. Le problème pratique est un flux inachevé : une activité intense en amont peut s’accumuler sans produire le prochain périmètre chantier utilisable.
Ne réservez pas toutes les opérations faciles aux variantes à forte quantité pendant qu’un petit article sur mesure perd son créneau d’outillage ou de revue d’échantillon. Inversement, une étiquette d’urgence chantier ne rend pas exécutable un article non approuvé. Faites remonter la décision manquante et utilisez la capacité disponible pour des travaux compatibles approuvés qui ne compromettent pas la séquence révisée.
Un portfolio de projets peut aider l’acheteur à montrer les relations recherchées entre chambres, couloirs et espaces publics. Il fournit un contexte visuel du périmètre, pas une preuve indépendante de la charge actuelle de l’usine ni d’un taux d’achèvement promis.
Suivez ce qui compte pour la prochaine remise : quantités requises complètes, blocages restants et état de préparation du groupe chantier désigné. Gardez le nombre de pièces dans une vue de progression séparée. Un total rassurant ne pourra ainsi masquer un luminaire décoratif ou un composant de fixation manquant pour achever l’installation.
Réconcilier les lots d’usine avec les groupes de livraison chantier
Planifiez le regroupement avant de commencer l’emballage. Des articles fabriqués ensemble peuvent partir vers des étages différents, tandis qu’un étage peut nécessiter des articles de plusieurs familles de procédés. Reliez la référence finale et sa révision au groupe de destination, au contenu du colis et aux éventuelles instructions d’assemblage ou pièces de fixation séparées.
GS1 décrit le SSCC comme l’identifiant d’une unité logistique, susceptible de réunir des articles emballés ensemble pour le stockage ou le transport. Cette distinction explique pourquoi l’identité de l’unité expédiée diffère de celle du produit ; l’adoption de GS1 n’est pas présumée pour ce projet.
Utilisez le système d’identification convenu pour rapprocher le contenu physique de la liste de colisage. Vérifiez les quantités par référence, les groupes à apparier, la destination et les accessoires nécessaires. Un numéro de carton traçable n’est utile que si son contenu est enregistré correctement et si l’équipe de réception peut identifier ce qui manque encore.
Pour les envois fractionnés, convenez de ce qui est complet, différé et de la capacité du chantier à recevoir et stocker sans risque ce périmètre partiel. Conservez l’emballage protecteur et les consignes claires de manutention. Distinguez disponibilité en usine, autorisation d’envoi, expédition et réception sur chantier ; une famille de fabrication terminée ne prouve aucun de ces événements ultérieurs.
Lot illustratif : 80 références, des quantités et des gammes différentes
Ce lot hôtelier illustratif comporte 80 références : 60 variantes de chambre à 10 unités chacune, 16 variantes d’espaces publics à 3 unités chacune et 4 variantes de pièces maîtresses à 1 unité chacune, soit 600 + 48 + 4 = 652 luminaires. Ces quantités sont hypothétiques pour expliquer la méthode ; il ne s’agit ni d’un cas Kinglong ni d’un résultat de production mesuré.
| Groupe d’articles illustratif | Traitement dans le plan | Ce qui conditionne encore la livraison |
|---|---|---|
| Variantes de chambre | Regrouper les travaux métalliques compatibles ; garder les configurations distinctes et répartir l’assemblage selon la destination. | Tous les luminaires de chambre, accessoires et enregistrements d’emballage requis, pas le total de pièces métalliques. |
| Variantes d’espaces publics | Réserver les ressources de travail du verre et de finition pertinentes selon les références confirmées. | Apparence approuvée, composants disponibles et périmètre d’installation complet de l’espace public. |
| Variantes de pièces maîtresses | Protéger les décisions techniques et d’échantillons propres à l’article au lieu de les placer derrière chaque grand lot. | Interfaces résolues, ressources adaptées et conditions réelles d’autorisation pour chaque article. |
Supposons que le premier groupe de livraison de chambres nécessite une configuration d’applique et une configuration de suspension. Le travail métallique des appliques est prêt, mais l’approbation du verre de la suspension reste ouverte. Fabriquer davantage de pièces métalliques d’appliques peut augmenter le nombre de pièces achevées sans compléter ce groupe de livraison.
Le planificateur identifie l’opération sur verre bloquée, obtient la décision de l’acheteur et réserve les travaux compatibles restants sur des ressources confirmées. Après l’arrivée des composants concernés et la réussite des contrôles convenus, l’équipe rapproche l’ensemble des luminaires et accessoires du groupe avant de proposer l’expédition. Jusque-là, le groupe reste incomplet ; aucun nombre de jours rattrapés n’est supposé.
Si la configuration initiale ne peut répondre au besoin chantier, utilisez le guide d’optimisation de la valeur en éclairage décoratif pour examiner séparément ce qui peut changer et ce qui doit être préservé. Un problème de planification n’autorise pas à substituer une finition non approuvée ou à supprimer discrètement un luminaire.
Faire remonter les changements avec leurs conséquences en aval
Lorsqu’une approbation, un matériau ou la séquence chantier change, suivez les articles affectés dans leurs opérations restantes et leurs groupes de livraison avant d’accepter une nouvelle date. Consignez dans la cartographie la nouvelle hypothèse, le responsable de décision et les dernières preuves confirmées.
Gardez l’engagement antérieur visible pour expliquer le changement. Identifiez les matières déjà engagées, les travaux en cours, les besoins de ressources révisés et les effets sur l’emballage ou le transport. Demandez des options réalisables : réordonner des travaux indépendants, choisir une alternative expressément approuvée ou convenir d’un périmètre échelonné, avec leurs conséquences commerciales et d’installation.
La mise à jour doit montrer ce qui change dans le prochain groupe de livraison utilisable, pas seulement déplacer toutes les barres d’un diagramme. Confirmez que l’action proposée supprime réellement le blocage et vérifiez si elle crée une nouvelle pénurie ailleurs. Réconciliez le planning avec l’acheteur, l’usine et le responsable chantier ou logistique concerné avant d’en faire un nouvel engagement.
Demander une revue de planification hôtelière au périmètre défini
Apportez la nomenclature maîtrisée des luminaires, les quantités, les dessins et approbations, les phases chantier et les exigences d’emballage à un échange propre au projet sur la faisabilité et les données de planification manquantes. Mettez en évidence les groupes de livraison incomplets et les opérations bloquées, plutôt que d’envoyer seulement un total de luminaires.
Avec ces éléments, vous pouvez demander un échange sur la planification de l’éclairage hôtelier avec Kinglong. Demandez à l’équipe d’évaluer le périmètre hôtelier concerné et de convenir des données encore nécessaires à une proposition propre au projet. Le résultat attendu est un périmètre de revue convenu et une liste d’informations manquantes, pas une réservation de capacité présumée ni une date d’expédition garantie.
Questions fréquentes
Une famille de procédés commune implique-t-elle une quantité minimale unique pour tout le lot ?
Non ; les minimums commerciaux et le regroupement des procédés sont deux questions distinctes. Partager une opération ne prouve pas que toutes les variantes partagent les quantités d’achat de matière, les coûts d’outillage, les minimums de composants ou les engagements d’emballage. Demandez au fournisseur quel minimum s’applique à quel article ou procédé et si les quantités peuvent réellement se cumuler. Conservez toute exception convenue à l’échelle du lot dans le dossier commercial ; ne la déduisez pas de la cartographie de production.
Peut-on acheter les matériaux avant l’approbation de tous les échantillons ?
Uniquement pour un périmètre expressément convenu, avec les risques non résolus et l’autorité identifiés. L’acheteur et le fournisseur doivent établir ce qui peut précisément être engagé, quelles hypothèses de conception restent ouvertes et qui supporte les conséquences de leur évolution. Distinguez les stocks réutilisables des engagements sur mesure ou non récupérables. Une instruction d’achat limitée n’autorise pas globalement à fabriquer, finir ou assembler les configurations non résolues.
Comment traiter les changements tardifs de quantité ?
Enregistrez la modification approuvée pour les articles concernés et rapprochez engagements, capacité et groupes de livraison. Vérifiez les besoins supplémentaires ou surplus à chaque opération restante, y compris les pièces de rechange et emballages spécifiés séparément. Gardez la quantité précédente pour rendre traçable la raison d’un changement de devis ou de planning. Reconfirmez contenu et dates du groupe chantier concerné au lieu de diffuser un nouveau total sans actualiser les lignes détaillées.
Un système de planification dédié est-il indispensable pour ce lot ?
Pas nécessairement ; le plan exige des identités d’articles fiables, des dépendances documentées, des responsables et des mises à jour, quel que soit le logiciel. Un tableur maîtrisé peut soutenir la coordination de l’acheteur tandis que l’usine utilise son propre système. Convenez de la version faisant autorité, des droits d’accès et des responsabilités de mise à jour, puis vérifiez qu’un changement peut être suivi dans chaque groupe de livraison affecté. La sophistication du logiciel ne compense ni les données d’approbation manquantes ni les hypothèses de ressources non confirmées.