Prévoyez une série pilote lorsqu’une question de fabrication non résolue risque de se reproduire dans toute la commande. Un lancement intégral se justifie davantage lorsque les preuves disponibles concernant la conception, le procédé et les contrôles sont bien applicables. Pour un assortiment de luminaires, la décision pertinente est souvent de dissocier les groupes : essayer d’abord les opérations incertaines et autoriser les fabrications reconduites réellement indépendantes, plutôt que de considérer tout le bon de commande comme également prêt.
Avant d’engager le solde, le service achats doit déterminer ce que l’essai doit démontrer. Un pourcentage fixe de la commande ou un bel échantillon de chaque référence de stock (SKU) ne répond pas à cette question.
Choisir le parcours de production selon le risque non résolu
Pour une commande de luminaires multiréférences, délimitez la série pilote à partir des modes de défaillance non résolus et des différences de fabrication significatives. Un composant commun peut relier plusieurs modèles, tandis qu’une autre suspension, finition ou configuration d’emballage peut créer un risque distinct. N’autorisez que les opérations couvertes par les preuves et précisez ce qui reste exclu de cette autorisation.
- Commencer par une série pilote : un nouvel outillage, un assemblage encore incertain ou une configuration produit-emballage non éprouvée nécessite un essai défini avant de fabriquer le solde concerné.
- Poursuivre avec les contrôles applicables : une fabrication reconduite sans modification dispose de preuves pertinentes et de spécifications confirmées, sans dépendance non résolue vis-à-vis de la série pilote.
- Suspendre pour poursuivre le développement : les plans, matériaux ou critères d’acceptation restent à définir ; fabriquer davantage reproduirait une conception encore indéterminée.
- Revoir le regroupement : un même passage en finition, composant ou procédé d’emballage relie des opérations supposées indépendantes.
Ces parcours sont des propositions pour l’acheteur, non une procédure universelle d’usine. Convenez de leurs conséquences pratiques et commerciales avec le fabricant avant d’autoriser la fabrication.
Distinguer l’échantillon de conception, la série pilote et l’acceptation du lot
Une série pilote est un essai de production limité, réalisé dans des conditions convenues pour répondre à une question de fabrication définie. Un échantillon de conception peut confirmer l’aspect ou l’ajustement sans démontrer que le procédé prévu reproduira ce résultat. Demandez comment il a été fabriqué, quelles retouches ont été faites à la main et quels matériaux, outillages et emballages changeront en production.
Le guide de Protolabs sur le contrôle du premier article décrit le contrôle de pièces sélectionnées au début d’une fabrication, avec un périmètre défini, des moyens de mesure adaptés et des résultats consignés. Il traite de pièces moulées ; il ne fixe ni quantité pilote universelle ni acceptation d’une commande complète de luminaires. L’acheteur doit surtout comprendre les caractéristiques réellement couvertes par le contrôle.
Pour les travaux de conception et de spécification qui précèdent cette décision, les ressources de Kinglong sur la conception et l’achat de luminaires apportent un contexte complémentaire. Séparez la validation esthétique des preuves concernant l’assemblage répété, l’identification des composants et la préparation de l’expédition. Une même unité peut servir à plusieurs vérifications, mais le compte rendu doit préciser chaque finalité au lieu de se limiter à « échantillon approuvé ».
L’explication du NIST sur le contrôle d’acceptation par échantillonnage porte sur une sélection aléatoire dans un lot afin de décider de son acceptation ou de son rejet. Une série pilote choisie délibérément et fabriquée plus tôt n’est pas automatiquement cet échantillon. Maintenez les modalités de contrôle et de lancement convenues pour le lot ultérieur ; un succès initial ne doit pas devenir une affirmation concernant chaque unité future.
Hiérarchiser les défaillances avant de fixer la quantité pilote
Pour choisir la question à traiter, comparez les conséquences d’une défaillance, la quantité exposée et le moment le plus tardif auquel l’acheteur pourrait découvrir le problème. Cette analyse qualitative aide à prioriser l’essai ; elle ne calcule pas une probabilité et ne remplace pas une évaluation technique qualifiée.
Un écart de finition visible à côté de la référence approuvée ne se vérifie pas comme une connexion électrique inaccessible ou une séquence d’assemblage qui endommage le verre. Nommez d’abord le résultat indésirable. Déterminez ensuite quelle observation modifierait la décision : une interface mesurée, un assemblage complet sans ajustement improvisé, une comparaison de finition cohérente ou un essai d’emballage selon un protocole convenu.
La répétition compte, car une petite erreur peut se retrouver sur de nombreuses unités. La nouveauté compte, car un résultat antérieur ne décrit pas nécessairement le procédé actuel. Aucun de ces facteurs ne détermine seul la quantité pilote. Une nouvelle applique commandée en volume peut nécessiter l’observation d’assemblages répétés avec les réglages pertinents. Un lustre décoratif produit en faible quantité peut plutôt demander un premier montage soigneusement préparé autour de sa suspension particulière et de ses interfaces d’installation.
Pour l’équipement complet d’une villa, l’assortiment peut être réduit mais très varié. Pour une pièce réellement unique, vérifier sa fabrication effective, son ajustement et son emballage est plus utile qu’un essai de répétabilité. Pour un grossiste, le risque peut au contraire concerner une pièce commune à de nombreux modèles commercialisables. Demandez à l’usine quelle variante peut révéler le défaut et pourquoi la quantité d’essai proposée suffit à l’observer. Consignez cette justification, y compris ce que l’essai ne permettra pas d’établir.
Regrouper les références selon la portée réelle des preuves
Regroupez les références selon la caractéristique précise à vérifier, et non uniquement selon le nom de la collection. Deux suspensions peuvent partager un pavillon et un cheminement de câbles tout en ayant des masses de verre, des géométries de suspension et des cartons différents. Un contrôle réussi de l’ajustement du pavillon peut renseigner l’interface commune sans démontrer la pertinence du support ou de la protection de transport de la suspension la plus lourde.
Pour les essais de produits emballés, ISTA met en garde contre une approbation globale des produits non testés à partir des connaissances acquises sur les articles testés. Ses recommandations prévoient de comprendre les attributs du produit et de l’emballage, de documenter le raisonnement et de suivre les résultats pendant la distribution. Cette limite concerne les preuves d’emballage ; elle n’autorise pas à étendre une certification électrique à toute une famille de luminaires.
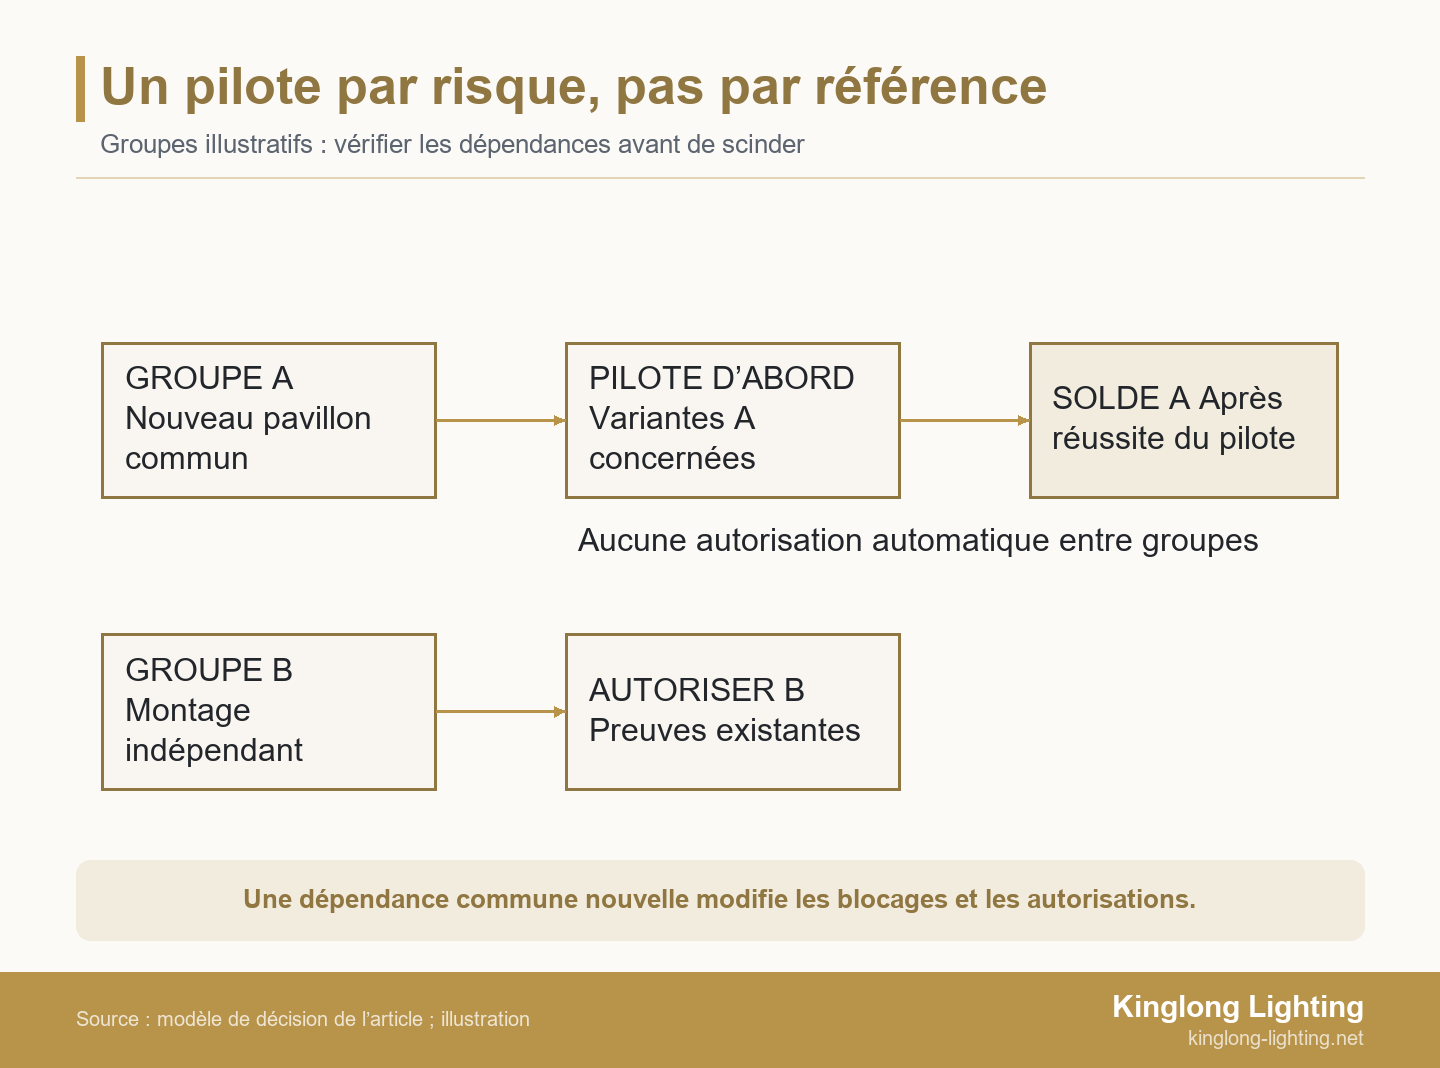
Joignez à chaque essai une courte liste de couverture : codes et révisions des références représentées, caractéristique commune, différences délibérées et contrôles restant à réaliser séparément. Incluez les variantes qui mettent à l’épreuve la similarité proposée. Le produit « le plus grand » n’est pas automatiquement le cas le plus défavorable pour chaque défaillance : l’élément en verre le plus long, le composant le moins soutenu et l’assemblage le plus lourd peuvent appartenir à des produits différents.
Dans son processus de développement de luminaires sur mesure, Kinglong Lighting décrit l’examen des plans pour évaluer leur faisabilité et sélectionner les matériaux. C’est un point de départ utile si le regroupement envisagé dépend d’une interface ou d’un matériau encore incertain. Confirmez le périmètre réel du développement et de l’essai pour votre projet, sans supposer que cette description générale inclut une quantité pilote ou un ensemble de tests particuliers.
Établir une matrice exploitable de décision et de lancement après pilote
Avant de fabriquer les unités pilotes, définissez pour chaque groupe le risque à lever, les conditions de production représentées par l’essai, les preuves nécessaires pour le réussir et les opérations qui pourront suivre. Complétez la matrice avec les interlocuteurs production et qualité du fabricant ; l’acheteur précise qui est habilité à accepter le résultat.
Les entrées ci-dessous sont à remplacer par les informations du projet. Elles ne prescrivent pas de valeurs d’essai. Une réponse vide reste une décision ouverte, non une approbation implicite. Convenez des tolérances et méthodes de contrôle avant l’essai ; un désaccord sur ce qui est « suffisamment bon » peut sinon absorber le temps que le pilote devait préserver.
| Champ du plan | À renseigner pour chaque groupe de risque | Décision rendue possible |
|---|---|---|
| Groupe et configuration de référence | Codes des références, quantités, révisions des plans et des composants : ____ | Identifie le solde que le résultat pourrait autoriser à fabriquer. |
| Défaillance non résolue | Résultat indésirable précis et caractéristique commune concernée : ____ | Explique pourquoi l’essai est nécessaire. |
| Conditions représentatives | Matériaux, outillages, méthode d’assemblage, parcours de finition et emballage à utiliser : ____ | Distingue les preuves de production d’un échantillon spécialement préparé. |
| Couverture et quantité | Variantes et quantité pilote, justification du choix, exclusions et unités destinées aux essais destructifs : ____ | Montre ce que la série pilote peut représenter et ce qu’elle ne peut pas couvrir. |
| Preuves de réussite | Caractéristique, limite convenue, méthode, relevé des résultats et personne habilitée à approuver : ____ | Rend la réussite vérifiable et reproductible plutôt que subjective. |
| Autorisation après réussite | Références, révisions, quantités et opérations précisément autorisées ; blocages maintenus : ____ | Empêche qu’une réussite limitée autorise toute la commande. |
| Réponse à l’échec et aux modifications | Stocks concernés, mesures conservatoires, correction, nouvelle vérification et contacts responsables : ____ | Encadre les actions avant d’engager davantage de travail. |
| Calendrier et traitement commercial | Dates d’essai et de revue, déclenchement du solde, ressources réservées, coûts et devenir des unités pilotes : ____ | Expose les conséquences de l’attente ou de l’échec sur les délais et les coûts. |
N’autorisez un groupe que lorsque les preuves convenues et les prérequis restant à satisfaire justifient les opérations indiquées. Gardez le plan, la référence physique et le compte rendu des résultats clairement identifiables, afin qu’une autre personne puisse comprendre ce qui a été accepté sans reconstituer une conversation par courriel.
Pour apprécier le contexte de conception et de projets d’un fournisseur, un portfolio de projets d’éclairage décoratif peut aider à formuler des questions pertinentes. Les photos d’installations achevées ne montrent ni les conditions du pilote, ni les résultats de contrôle, ni l’état de préparation actuel de votre commande. Demandez les preuves adaptées à la matrice plutôt que de considérer une installation ressemblante comme une démonstration.
Transformer les résultats du pilote en autorisation de production délimitée
L’autorisation issue d’un pilote devrait nommer les opérations permises et les preuves sur lesquelles elle repose. Identifiez les révisions approuvées, les variantes représentées, les actions ouvertes et la personne qui autorise le solde. « Accord pour poursuivre » reste ambigu si les ingénieurs y voient une permission de commander les pièces et la production une permission de finir et d’emballer toute la commande.
Distinguez les caractéristiques acceptées des points ouverts. Un essai de finition peut résoudre une question d’aspect alors que la vérification d’une interface d’installation reste en attente. Si cette question peut modifier le produit fini, limitez le travail avant l’étape irréversible concernée. Achats, ingénierie et production ont besoin de la même instruction, avec les restrictions éventuelles sur les substitutions ou méthodes d’assemblage alternatives.
L’acceptation du pilote diffère également de la certification. La présentation des Follow-Up Services d’UL décrit des inspections d’usine régulières pour les produits certifiés UL ainsi que la vérification des matériaux et de la traçabilité des composants selon les exigences applicables du programme. Ce périmètre concerne spécifiquement les produits certifiés UL ; la validation du pilote par l’acheteur ne s’y substitue pas et ne démontre pas, à elle seule, la couverture de certification de Kinglong pour un luminaire proposé.
Maintenez les contrôles convenus sur la production ultérieure. Consignez la façon dont l’usine identifiera un composant, un outil, une instruction de travail ou un parcours de finition modifié, et qui décidera si les preuves précédentes restent applicables. Un essai réussi devrait améliorer l’instruction de production, et non simplement créer un objet approuvé auquel les unités suivantes sont censées ressembler.
Préserver le calendrier sans contourner le pilote
Pour préserver le calendrier, identifiez les travaux pouvant avancer sans préjuger du résultat de l’essai. Des achats confirmés pour un groupe reconduit indépendant peuvent être raisonnables ; terminer le composant commun incertain pour tout l’assortiment avant sa revue viderait le blocage prévu de son sens. Convenez de la prise en charge des coûts si les travaux anticipés autorisés deviennent inutilisables.
Demandez au fabricant la séquence allant de la fabrication pilote à sa revue, à une éventuelle correction, au solde puis à la préparation de l’expédition. Une date d’achèvement fondée sur une réussite immédiate ne correspond pas au même plan qu’un calendrier prévoyant une correction et un nouveau contrôle. Un lancement par phases peut aussi entraîner de nouveaux passages en finition, réglages, stockages ou interfaces d’emballage. Vérifiez ces effets au lieu de supposer qu’une scission est gratuite ou automatiquement plus rapide.
Une modification peut rouvrir une question que le pilote semblait avoir réglée. Les recommandations d’ISTA sur les nouveaux essais couvrent les changements du produit, de l’emballage ou du procédé susceptibles d’influencer la performance du produit emballé. Une forme de verre, une cale de carton ou un circuit de distribution modifié demande donc une décision sur les conséquences pour l’emballage, et non une présomption de transfert du résultat précédent.
Si la modification proposée vise une réduction des coûts, utilisez le guide d’optimisation de la valeur des luminaires décoratifs pour structurer la revue de conception et la revue commerciale. Mettez ensuite à jour les lignes concernées de la matrice et confirmez les contrôles supplémentaires avant d’intégrer cette modification au solde.
Exemple : scinder une commande selon le périmètre réel du risque
Considérons une commande fictive d’importateur comprenant 300 appliques reconduites, 120 suspensions et 24 nouveaux lustres. Les suspensions et les lustres utilisent un nouveau pavillon commun ; les appliques ont un autre ensemble de fixation déjà éprouvé. Ces quantités inventées illustrent la logique d’autorisation : elles ne décrivent ni une vraie commande Kinglong ni une quantité pilote recommandée. Un problème de pavillon concerne les 120 suspensions et les 24 lustres, mais pas automatiquement les 300 appliques.
L’acheteur propose d’abord d’approuver une suspension photographiée et de lancer tous les modèles. La comparaison des plans montre cependant un agencement de câbles différent dans le pavillon commun du lustre. Un contrôle d’aspect de la suspension ne résout pas cette différence. Le plan révisé essaie les configurations de pavillon pertinentes avec les pièces et la méthode d’assemblage prévues, tout en confirmant séparément l’applicabilité des preuves relatives à la révision, au procédé et à l’emballage des appliques.
Supposons que l’essai révèle un espace de raccordement insuffisant pour la configuration du lustre telle que dessinée. Suspendez les opérations concernées sur le pavillon des deux groupes liés jusqu’à ce que l’ingénierie établisse les configurations touchées par le défaut. Identifiez les pièces déjà fabriquées et empêchez leur utilisation involontaire. Le fabricant propose une correction du plan et de l’assemblage ; l’acheteur convient des vérifications et critères d’acceptation des configurations révisées, sans se contenter d’une nouvelle photo.
Avant d’autoriser le solde concerné, comparez les résultats de l’assemblage révisé à ces critères et confirmez que la production utilisera les mêmes instructions et pièces. Si les groupes exigent des solutions différentes, consignez des autorisations séparées. Les appliques ne peuvent avancer qu’après vérification de l’indépendance de leurs ressources et de leurs données d’entrée, y compris d’une éventuelle opération de finition commune. Si cette indépendance n’est pas établie, revoyez aussi leur calendrier. L’intérêt de la scission n’est pas une garantie de livraison anticipée : c’est d’éviter un blocage inutilement large sans fabriquer au-delà d’une dépendance non résolue.
Préparer un échange de développement avant d’engager le solde
Réunissez les quantités par référence, les plans à jour avec leurs révisions, les composants communs, les risques non résolus, les preuves existantes et la séquence de production ou de chantier requise lorsque vous discutez du cahier des charges de développement des luminaires sur mesure avec Kinglong Lighting. Demandez quelles questions de faisabilité des plans et de choix des matériaux restent à lever avant de convenir d’une proposition d’essai. Cela délimite l’échange sans fixer à l’avance une quantité pilote, un programme de tests, un prix ou une date de livraison.
Questions fréquentes
Une petite première commande équivaut-elle à une série pilote ?
Non : une petite première commande répond à un besoin commercial, tandis qu’une série pilote vise une question de production définie et une décision de lancement. Les deux peuvent se recouper si leurs objectifs et conditions sont explicites. Convenez du statut des unités — preuves de développement, stock commercialisable ou les deux — et du droit du fournisseur à fabriquer le solde avant votre revue.
Peut-on vendre les unités pilotes ou les inclure dans l’expédition finale ?
C’est possible si l’état convenu, l’historique des essais, la traçabilité et les exigences de commercialisation le permettent ; une unité d’essai n’est pas automatiquement du stock vendable. Identifiez séparément les exemplaires testés de manière destructive, modifiés ou assemblés à répétition. Confirmez si les unités acceptées comptent dans la quantité commandée, quelles références physiques seront conservées et qui autorisera leur expédition après l’essai.
Qui paie si le pilote révèle un problème de conception ?
Les conditions commerciales convenues déterminent les responsabilités ; le plan devrait distinguer un écart du fournisseur d’une conception approuvée qui doit être modifiée. Avant l’essai, abordez les coûts de développement, unités de remplacement, nouvelles vérifications et travaux anticipés autorisés. La découverte d’un problème ne détermine pas à elle seule qui paie, et l’acceptation d’une correction ne devrait pas approuver tacitement son coût ou son délai supplémentaire.
Une commande reconduite nécessite-t-elle toujours une nouvelle série pilote ?
Pas nécessairement, si le produit, le procédé et les preuves concernés restent applicables ; la reconduction d’un code de référence ne prouve pas à elle seule l’absence de changement. Comparez les révisions, composants, méthodes de production et emballages à la configuration acceptée. Décidez si la modification justifie un contrôle ciblé ou un essai plus large, tout en maintenant les modalités d’inspection convenues pour la commande.